logo
Produk
Produk
Rumah > Produk > Bagian Mesin Cnc > batang penghubung mekanik panjang

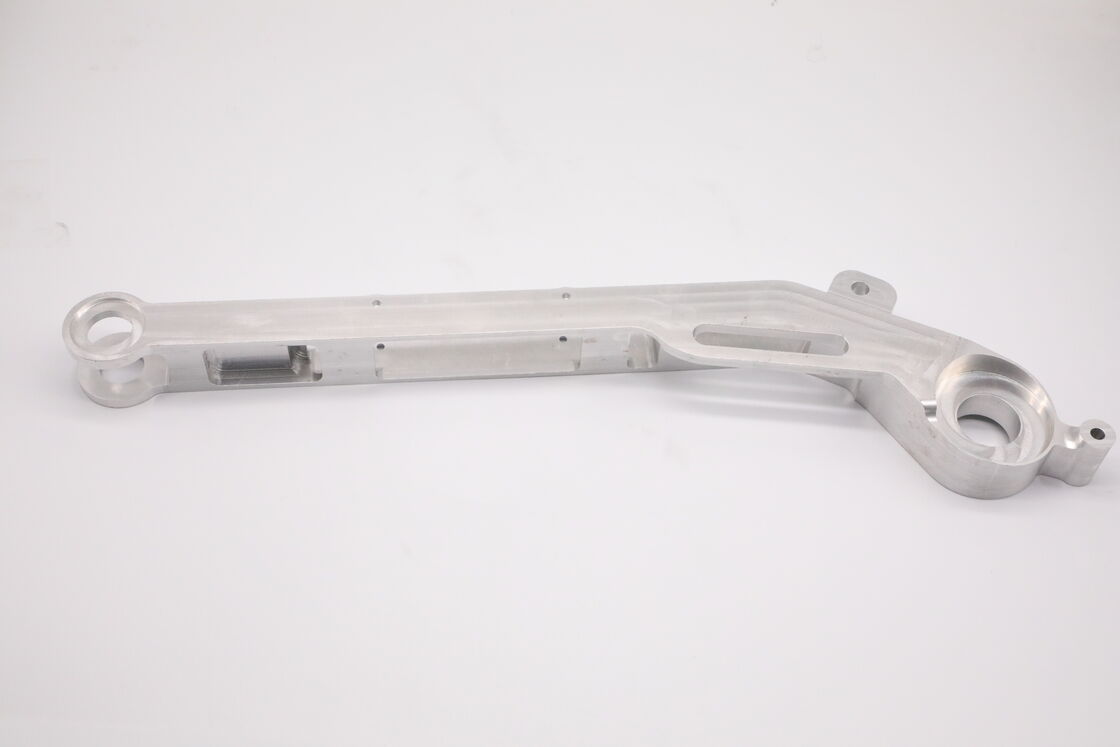
batang penghubung mekanik panjang

Rincian produk

Tempat asal: Cina

Nama merek: WEL

Sertifikasi: ISO9001

Nomor model: Tidak ada

Syarat Pembayaran & Pengiriman

Kuantitas min Order: 100

Harga: USD

Kemasan rincian: Pengemasan Industri

Waktu pengiriman: 8 minggu

Syarat-syarat pembayaran: T/T

Menyediakan kemampuan: 100.000

Dapatkan Harga Terbaik
Menyoroti:

batang penghubung mekanik panjang untuk CNC

,

Mesin CNC

,

batang penghubung

batang penghubung mekanik panjang

1. Aplikasi

Batang penghubung mekanis panjang tipe bengkok dengan boss engsel bantalan di kedua ujungnya ini terutama digunakan untukmekanisme ayunan otomatis, lengan aktuator robot, modul transfer, lengan ayun fixture uji, dan tautan transmisi peralatan simulasi gerak. Dudukan bantalan berdiameter besar di kedua ujung dilengkapi dengan bantalan dan pin untuk sambungan rotasi. Slot pengurangan bobot dan lubang penentu kecil pada balok berfungsi untuk memasang sensor, penghenti batas, dan aksesori tambahan. Sebagai komponen bergerak utama untuk ayunan bolak-balik dan transmisi torsi, komponen ini melakukan ayunan sudut dan transmisi dorong-tarik di bawah beban siklik bergantian, banyak digunakan dalam lini produksi otomatis dan rakitan perkakas non-standar.

2. Material & Kinerja

Material Inti: Paduan Aluminium 6061-T6Kinerja Utama:

  • Kekuatan tarik ≥310 MPa, kekuatan luluh ≥276 MPa. Ketahanan lentur yang baik untuk balok utama, tahan terhadap deformasi plastis di bawah beban siklik bergantian.
  • Densitas 2,7 g/cm³. Struktur ringan berslot mengurangi inersia gerak dan meningkatkan respons dinamis mekanisme.
  • Kemampuan mesin yang sangat baik untuk profil bengkok panjang, lubang dalam, dan rongga bertingkat.
  • Kinerja lelah yang baik untuk ayunan bolak-balik frekuensi tinggi, sesuai dengan RoHS dan REACH.

3. Metode Pemrosesan

Diproduksi denganpenggilingan CNC komposit 5-sumbu, dimesin secara integral dari billet aluminium padat tanpa pengelasan.

  • Proses inti: penggilingan kontur balok panjang, pembubutan boss engsel bantalan, penggilingan slot pengurangan bobot, pengeboran lubang penentu dan lubang countersink, penggilingan rongga internal, pembentukan bagian transisi bengkok.
  • Proses tambahan: chamfering tepi penuh, penghilangan gerinda menyeluruh, dan pembuangan chip dari lubang dan slot.
  • Kompensasi multi-setup untuk meminimalkan distorsi bagian panjang, menjamin paralelisme dan koaksialitas dua lubang engsel ujung untuk gerakan ayunan yang mulus.

4. Akurasi Pemesinan & Persyaratan Penggunaan

Akurasi Pemesinan:

  • Toleransi dimensi: ±0,015 mm
  • Toleransi geometris: paralelisme antara dua lubang engsel bantalan ≤0,02 mm, kebulatan lubang ≤0,015 mm, toleransi posisi lubang pemasangan ≤0,02 mm
  • Kekasaran permukaan: Ra ≤1,6 μm, lubang dalam yang halus untuk pemasangan bantalan dan pin.Persyaratan Penggunaan:
  • Suhu operasi: -20°C ~ +85°C, tahan terhadap tegangan, kompresi, dan benturan bergantian dari ayunan bolak-balik.
  • Bantalan dan pin yang dipasang di lubang engsel harus berputar bebas tanpa macet; kontrol torsi penguncian pin untuk menghindari deformasi pemerasan lubang.
  • Balok utama adalah bagian penahan beban utama; jangan membebani berlebihan dengan lenturan paksa. Lubang penentu kecil hanya untuk pemasangan tambahan dan tidak dapat menahan beban berat.
  • Simpan bagian aluminium mentah di lingkungan kering untuk mencegah perubahan warna akibat oksidasi.

5. Perlakuan Panas

Diperlakukan panas dengan perlakuan larutan ditambah penuaan buatan (T6).

  • Tujuan: menghilangkan tegangan sisa penggilingan komponen berukuran panjang, mencegah lenturan dan puntiran lengan ayun, menstabilkan akurasi posisi relatif lubang engsel, meningkatkan kekuatan lentur dan ketahanan lelah.

6. Pasca-perlakuan

Finishing aluminium hasil gilingan mentah tanpa anodisasi.

  • Tekstur logam CNC asli dipertahankan. Jarak bebas perakitan tetap presisi tanpa pengaruh ketebalan lapisan. Anodisasi alami/hitam opsional dapat diterapkan sesuai permintaan pelanggan. Jaga agar bagian aluminium mentah tetap kedap kelembaban.

7. Kontrol Kualitas

Kontrol kualitas seluruh proses sesuai ISO9001:

  • Inspeksi masuk: verifikasi material spektroskopi dengan sertifikat material 6061-T6.
  • Inspeksi patroli dalam proses: pantau distorsi lentur benda kerja panjang, uji paralelisme dan kebulatan lubang engsel, verifikasi dimensi slot.
  • Inspeksi akhir: pengukuran dimensi penuh, pemeriksaan visual untuk keripik dan gerinda; laporan inspeksi yang dapat dilacak per batch.
  • Pembersihan pra-pengiriman: hilangkan sepenuhnya chip aluminium dari lubang bantalan, lubang penentu, dan slot pengurangan bobot untuk memenuhi persyaratan perakitan mekanisme gerak.
  • Pengemasan Industri: Setiap bagian dibungkus dengan film pelindung PE, terutama untuk lubang dalam bantalan dan permukaan yang cocok. Gasket busa EPE memisahkan bagian untuk menghindari goresan dan penyok. Dikemas dalam karton anti-statis tugas berat yang didukung oleh kapas mutiara untuk mencegah lenturan lengan panjang selama transit. Karton luar bergelombang ekspor yang ditandai dengan nomor suku cadang dan nomor batch. Pengemasan palet untuk pesanan massal untuk pengiriman laut & darat untuk menghindari deformasi akibat tekanan.